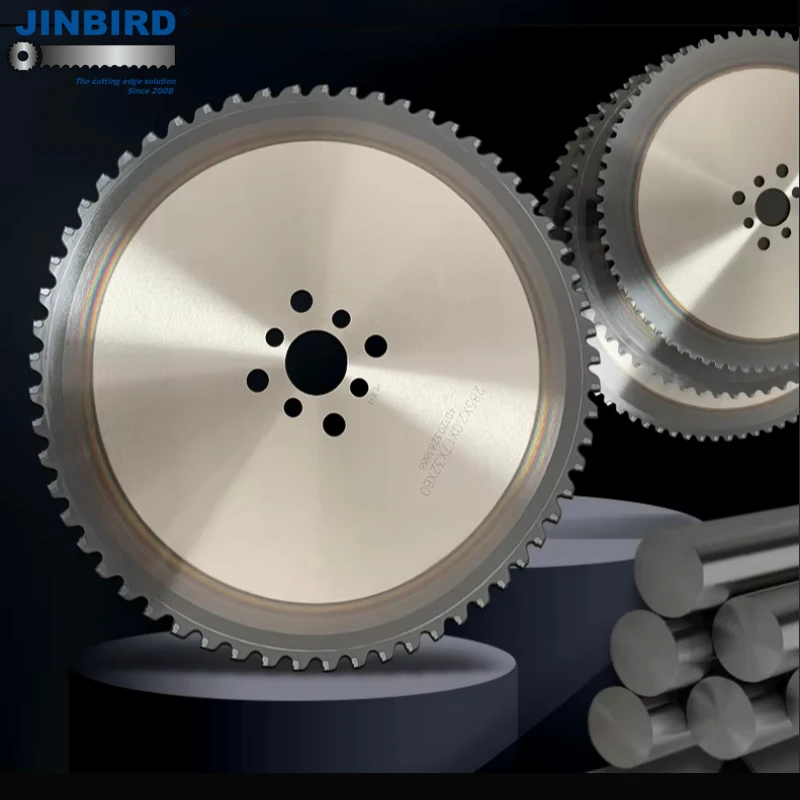
Pemotongan gergaji sejuk memindahkan kebanyakan haba memotong ke cip dan bukannya bahan kerja, memberikan potongan herotan yang sejuk dan rendah untuk tiub, bar pepejal dan profil merentasi bengkel logam. Memilih bahan hujung yang betul dan salutan permukaan secara langsung menentukan hayat perkhidmatan bilah, kemasan permukaan dan kos pengeluaran keseluruhan.
Bilah berujung Cermet menampilkan rintangan haba dan prestasi haus yang luar biasa, sesuai untuk tugas pemotongan bercampur pada mesin pemotong yang sudah tua atau tidak stabil. Mereka mengendalikan keluli karbon, tembaga dan aluminium dengan baik dan menghasilkan kualiti permukaan yang baik untuk tiub dan bar keperluan tinggi. Untuk senario pengeluaran besar-besaran tugas berat, gred hujung karbida memberikan rintangan hentaman yang lebih tinggi terhadap kedalaman berat dan keadaan pemotongan RPM rendah.
Salutan nano Cr‑Al PVD berfungsi sebagai peningkatan yang berkesan untuk kedua-dua substrat cermet dan karbida. Salutan nipis 0.3 μm merendahkan pekali geseran dan suhu hujung pemotongan, meningkatkan hayat perkhidmatan sebanyak 30%‑50% berbanding bilah tidak bersalut untuk keluli karbon sederhana tinggi termasuk 45#, 55# dan GCr15. Varian hujung karbida khas direka bentuk untuk keluli tahan karat, aloi super dan keluli berkelajuan tinggi seperti 304, 316L dan M2.
Bengkel hendaklah memadankan gred bilah kepada status mesin, bahan bahan kerja dan keperluan permukaan. Pemilihan bilah kanan meminimumkan burr, mengurangkan kerja deburring sekunder dan membawa prestasi pemotongan jangka panjang yang stabil untuk pemproses logam global.